鴻燦大型機械加工
— HONGCAN LARGE SCALE MACHINING —
— HONGCAN LARGE SCALE MACHINING —

12米*5米*3米超大型臺灣進口數控龍門
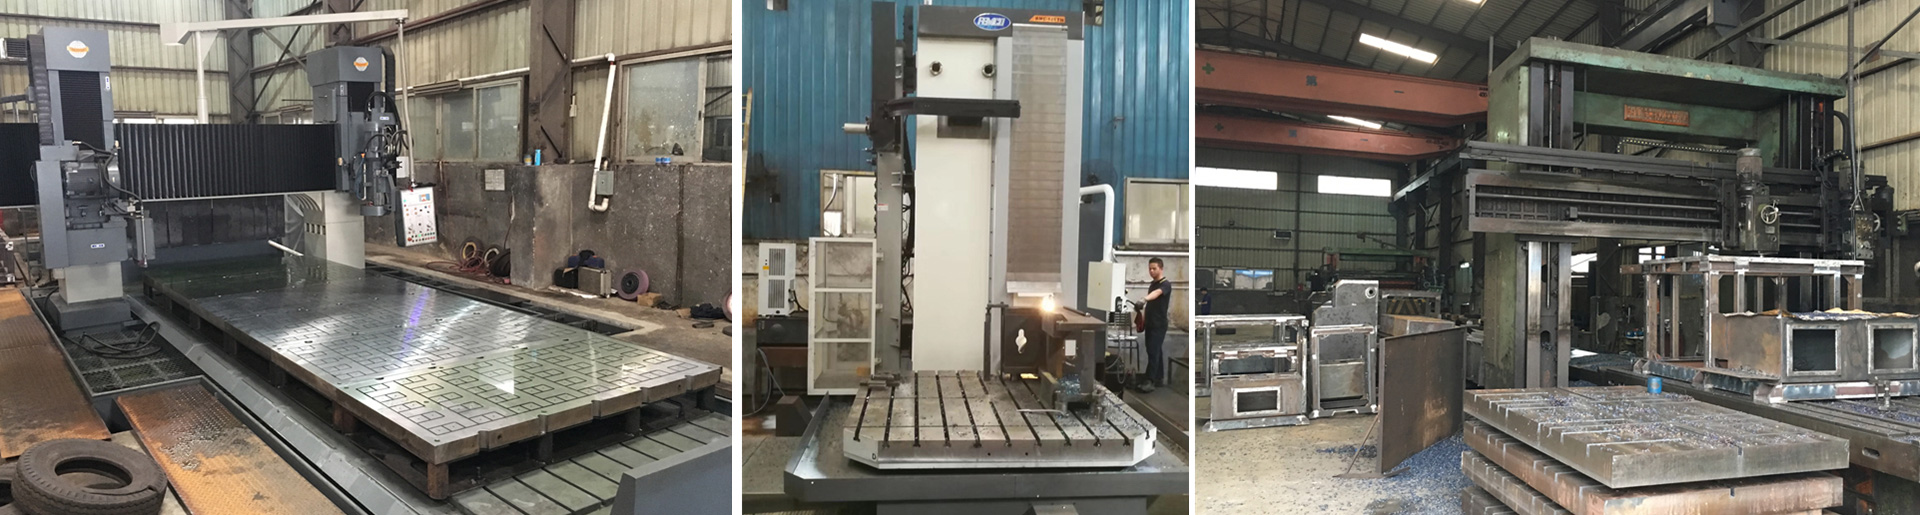
8米6米大型臺灣進口向輝龍門磨床對外加工
8米6米大型臺灣進口向輝龍門磨床對外加工
151-1271-5639
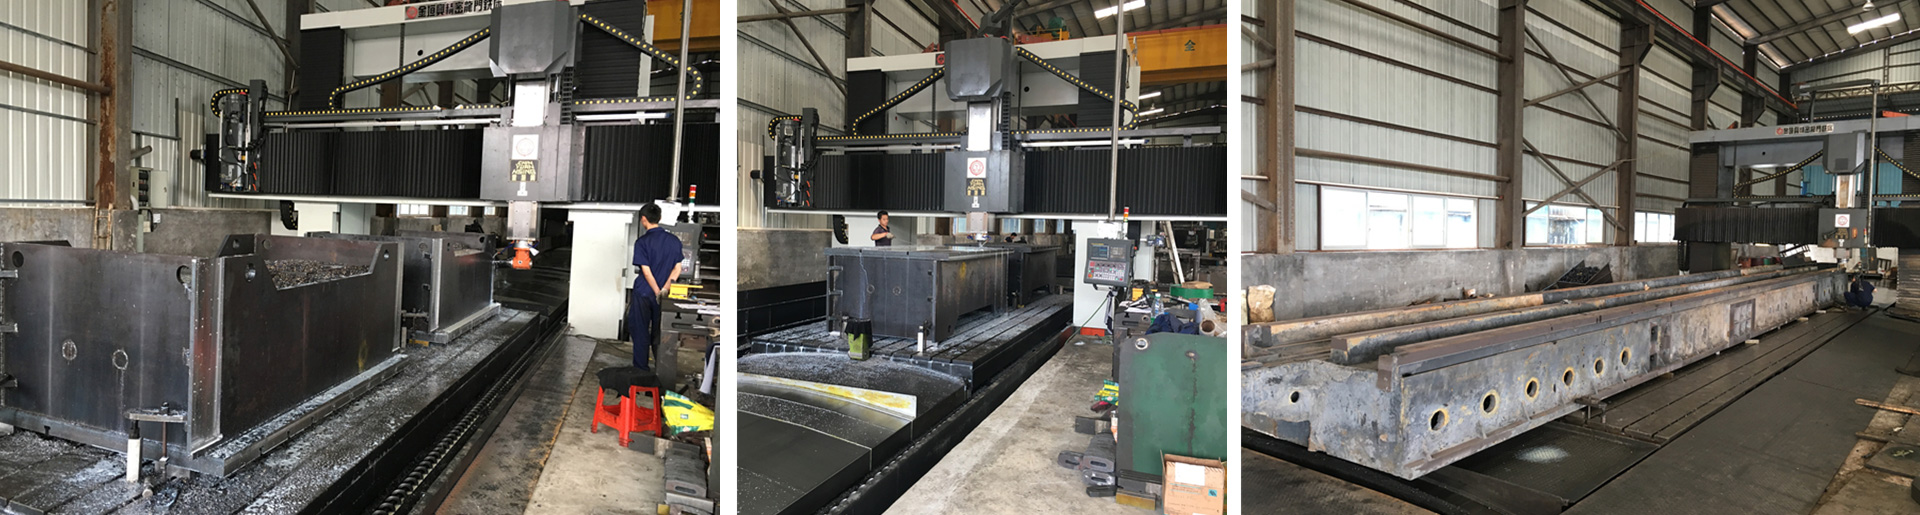
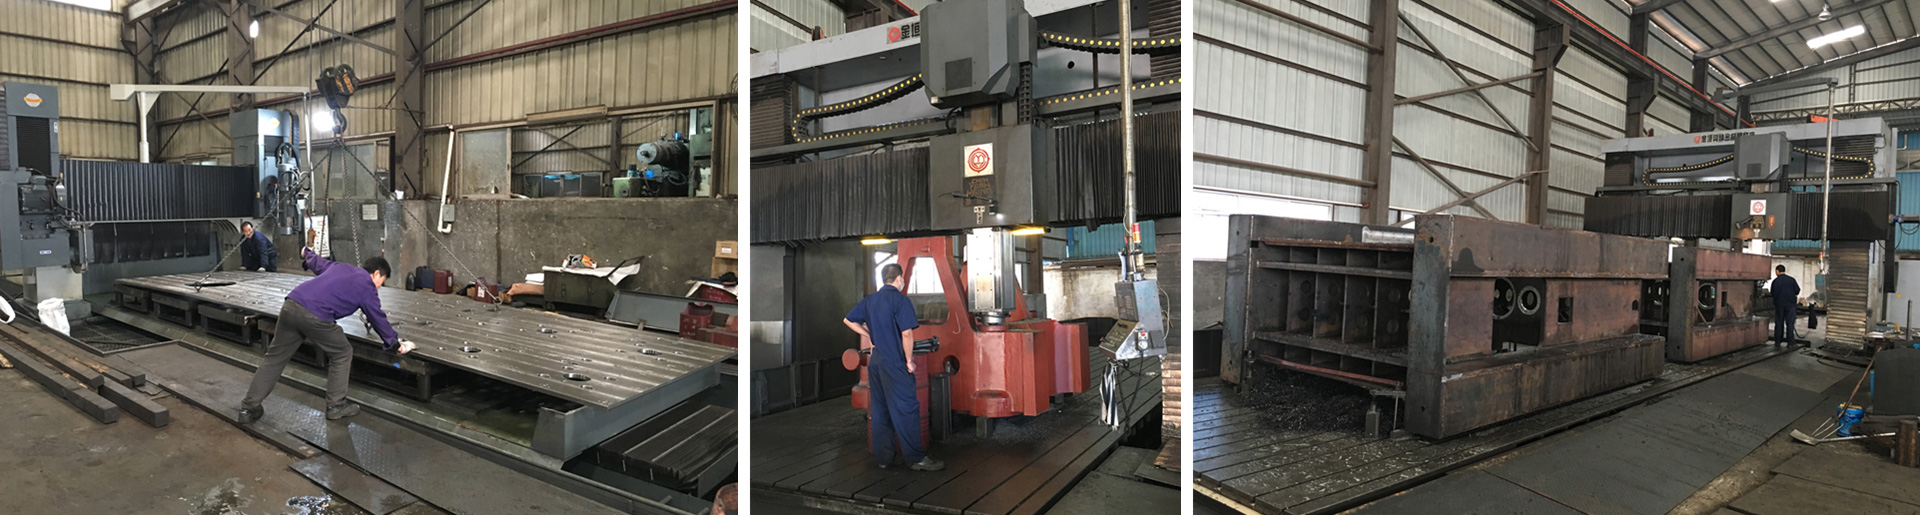
龍門銑床加工大型工件需要注意什么?東莞鴻燦大型機械加工廠解析
在大型機械設備、模具制造、工程機械、自動化設備等行業中,大型零部件加工十分常見。由于工件體積大、重量高、結構復雜,普通銑床往往難以滿足加工需求,因此龍門銑床成為大型工件平面、槽位、孔位及結構面加工的重要設備之一。
不過,大型工件并不是簡單地“放上機床就能加工”。從工件吊裝、裝夾找正,到切削參數設置、加工順序安排,再到變形控制和尺寸檢測,每一個環節都可能影響最終加工質量。
那么,龍門銑床加工大型工件時需要注意哪些問題?東莞鴻燦大型機械加工廠結合實際加工經驗,從以下幾個方面進行介紹。
一、加工前先確認工件尺寸與設備行程
大型工件加工前,首先要確認工件尺寸是否在龍門銑床的有效加工范圍內。
通常需要關注:
工件長度、寬度和高度
工作臺有效尺寸
X、Y、Z軸加工行程
工作臺承重能力
主軸與工件之間的有效加工空間
刀具及夾具所需空間
很多大型工件雖然尺寸看起來能夠放上工作臺,但如果沒有預留裝夾、找正和刀具運行空間,實際加工時仍可能受到限制。
因此,在正式安排加工前,應根據工件圖紙對設備規格進行匹配,避免加工過程中出現行程不足或局部位置無法加工的情況。
二、大型工件吊裝過程要注意安全和穩定
大型工件重量較大,上下機床通常需要使用行車、吊機等設備進行吊裝。
吊裝時應根據工件重心選擇合理的吊點,避免出現明顯傾斜、擺動或突然偏移。
對于結構不規則的工件,還要特別注意:
工件重心位置
吊帶或吊鏈承載能力
吊裝過程中是否容易碰撞機床
落位后是否穩定
是否需要輔助支撐
大型工件一旦吊裝位置不合理,不僅影響后續裝夾,還可能增加安全風險,因此吊裝也是大型機械加工過程中不可忽視的一環。
三、裝夾必須牢固,同時避免工件變形
大型工件在龍門銑床上加工時,裝夾穩定性直接影響加工精度。
如果壓板、支撐點或夾緊位置設計不合理,加工過程中可能出現工件輕微移動,從而導致尺寸偏差。
但需要注意的是,夾緊力也不是越大越好。
尤其是薄壁件、焊接件、大型鋁件以及結構不對稱的工件,如果夾緊力過大,容易產生裝夾變形。加工完成松開夾具后,工件尺寸可能發生回彈,影響最終精度。
因此,裝夾時應根據工件結構合理布置支撐點和壓緊點,在保證穩定性的同時盡量減少人為變形。
四、加工前要做好找正和基準確認
大型工件加工通常涉及多個加工面,因此基準選擇非常重要。
在正式切削前,應根據圖紙要求確定加工基準,并完成找正。
常見需要確認的內容包括:
工件邊線位置
基準面平行度
工件水平狀態
中心位置
后續孔位及槽位基準
如果第一道工序的基準存在偏差,后續加工中的孔位、臺階、槽位以及其他尺寸都可能受到影響。
因此,大型工件加工往往需要在前期花較多時間進行找正,這也是保證后續加工穩定性的基礎。
五、合理安排粗加工和精加工工序
大型工件材料去除量通常較大,如果直接一次加工到最終尺寸,容易產生應力釋放和加工變形。
因此,實際生產中通常會根據工件情況安排:
粗加工 → 半精加工 → 精加工
粗加工主要用于快速去除多余材料,并保留一定加工余量。
經過粗加工后,工件內部應力可能重新分布。如果對精度要求較高,還可能需要適當放置一段時間,再進行精加工。
這種分階段加工方式有助于減少工件變形,提高最終尺寸穩定性。
六、切削參數要根據材料和結構調整
龍門銑床加工大型工件時,不能單純追求高進給和大切削量。
不同材料需要采用不同的加工參數。
例如:
鋼件需要關注刀具耐磨性和切削負荷;
鑄鐵件需要注意粉塵、刀具磨損及表面質量;
鋁合金工件則需要關注排屑和加工變形;
焊接件需要考慮材料局部硬度差異以及焊接應力。
此外,對于大型平面加工,還要綜合控制主軸轉速、進給速度、切削深度以及刀具伸出長度。
合理的參數設置,能夠在加工效率和表面質量之間取得平衡。
七、特別注意大型工件加工變形問題
大型工件尺寸越大,加工變形越需要重點關注。
常見變形原因包括:
毛坯內部應力釋放
焊接殘余應力
裝夾方式不合理
單邊切削量過大
局部溫升
加工順序不合理
例如大型焊接機架,如果沒有經過適當的應力處理,粗加工后可能出現一定程度的變形。
因此,在加工過程中應根據工件材質、結構及精度要求合理安排工藝。
對于重要精度面,可以采取分層切削、對稱加工、預留余量等方式降低變形風險。
八、加工過程中要及時排屑和冷卻
大型工件連續加工時間通常較長,切屑量也比較大。
如果排屑不及時,切屑堆積在加工區域,可能影響刀具運行,甚至劃傷已經加工完成的表面。
同時,長時間切削會產生熱量,機床、刀具和工件都可能發生一定程度的熱變化。
因此,加工過程中需要根據實際情況做好排屑和冷卻,減少溫度變化對加工尺寸的影響。
九、精加工階段要加強尺寸檢測
大型工件加工完成后,不能只依靠機床程序判斷尺寸是否合格,還需要根據圖紙要求進行檢測。
常見檢測內容包括:
長度、寬度和高度尺寸
孔徑和孔距
平面度
平行度
垂直度
臺階尺寸
槽寬及槽深
對于重要安裝面和配合位置,需要重點檢查。
如果發現尺寸接近公差邊緣,可以及時調整精加工參數,避免最終出現超差。
十、多面加工要提前規劃翻面順序
不少大型工件并不是只加工一個平面,而是涉及正面、側面、底面以及多個孔位。
這種情況下,翻面次數越多,重新找正的次數也越多。
因此,在加工前應盡量規劃合理的工藝路線,減少不必要的翻面和二次裝夾。
合理的加工順序既能夠提高生產效率,也有利于保持多個加工面之間的位置關系。
東莞鴻燦大型機械加工廠支持大型工件來圖加工
總體來看,龍門銑床加工大型工件時,需要綜合考慮設備行程、吊裝、裝夾、找正、切削參數、加工變形、工序安排以及尺寸檢測等多個環節。
大型機械加工不像普通小零件加工,只要某一個環節控制不到位,就可能影響后續裝配和整體尺寸精度。
東莞鴻燦大型機械加工廠可根據客戶提供的圖紙、樣品以及具體技術要求進行加工方案評估,支持大型機械零件、設備底座、機架、模板、焊接結構件以及各類非標金屬零件來圖定制加工。
針對不同工件尺寸、材料及結構特點,可結合實際加工要求合理安排龍門銑加工工序,滿足不同機械設備及非標零部件加工需求。
熱門關鍵詞:大型機械加工、大型龍門CNC加工、大型數控龍門銑加工、龍門磨床加工、鏜床加工、大型機架焊接加工